在制造业快速迭代的今天,单件、小批量、非标定制需求日益增长。CNC机械零件加工凭借高精度、高灵活性的特点,成为产品研发、设备维修、原型验证等场景的核心支撑。其中,数控车床加工、钣金机箱加工和铝合金外壳加工是三类典型应用。本文围绕“单件来图定做”这一模式,梳理其流程、要点与常见问题,帮助需求方高效对接加工服务。
一、数控车床加工:回转体零件的精密制造
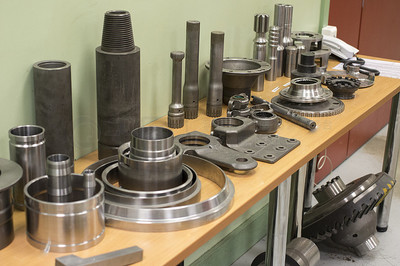
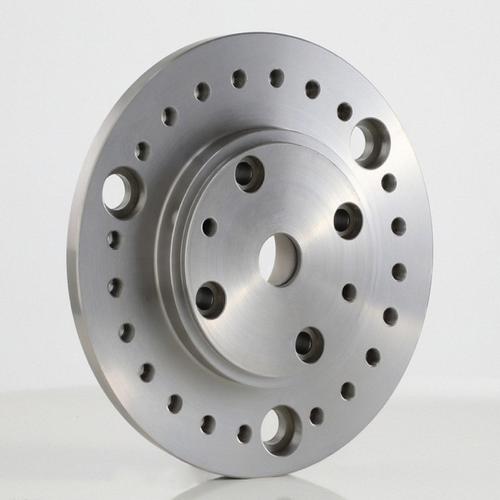
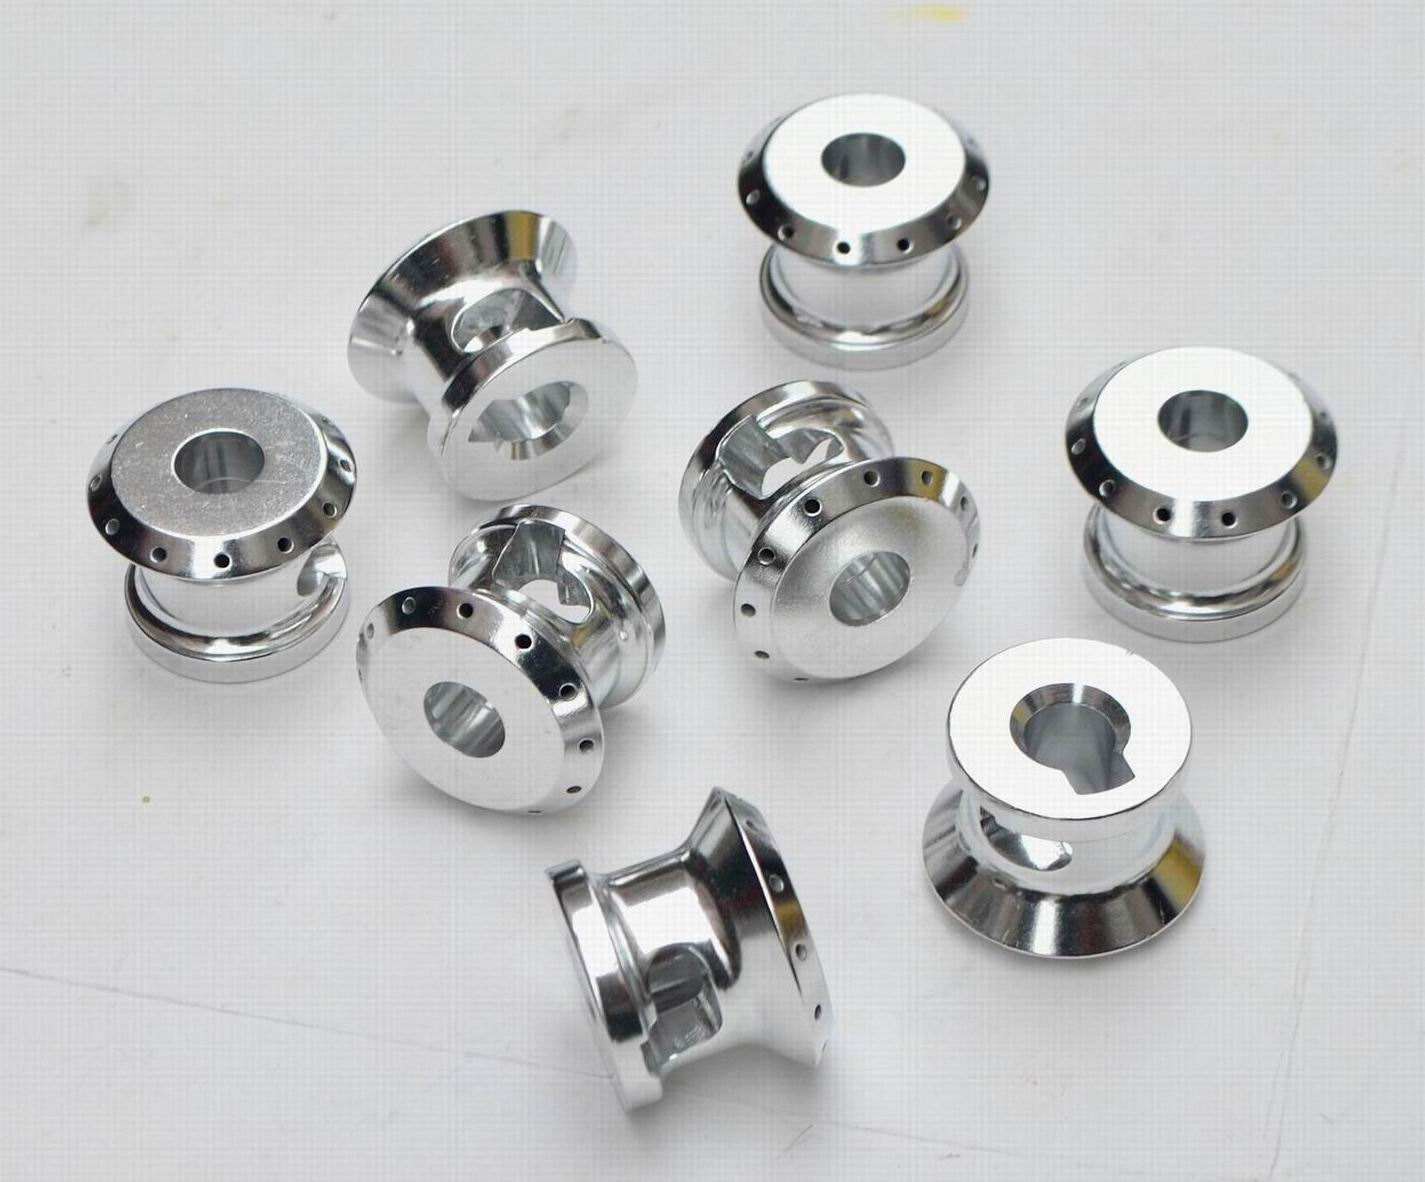
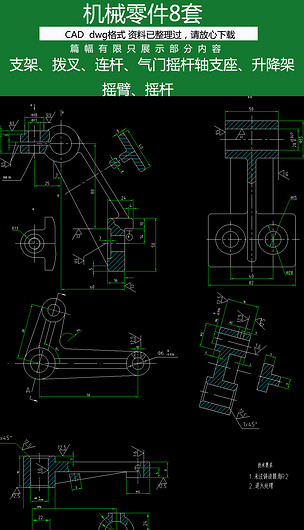
数控车床主要针对轴、套、盘、环等回转体零件,适合加工圆柱面、端面、内外螺纹、锥面、圆弧面等特征。单件来图定做时,客户需提供完整的二维图纸或三维模型,标注关键尺寸、公差、表面粗糙度、热处理要求及材料牌号。常见材料包括45钢、40Cr、304不锈钢、6061铝合金、黄铜等。加工方会根据图纸编制数控程序,选择刀具与切削参数,完成从棒料或锻件到成品的加工。对于单件生产,装夹方式与工艺路线尤为关键——例如细长轴需采用中心架或跟刀架防止变形,薄壁套需控制切削力避免夹伤。精度方面,普通数控车床可达IT8-IT7级,精密车床可达IT6级以上,表面粗糙度Ra1.6-0.8μm。交期通常为3-7天,复杂零件需酌情延长。
二、钣金机箱加工:结构功能与外观并重
钣金机箱广泛用于电子设备、仪器仪表、工控系统等领域。其加工流程包括激光切割/数控冲床下料、折弯、焊接、打磨、表面处理(喷塑、喷漆、镀锌等)及装配。单件来图定做时,需重点明确:板材材质与厚度(常见冷轧钢板、镀锌板、不锈钢板、铝板,厚度0.8-3.0mm)、折弯半径与折弯方向、焊接方式(点焊、满焊、塞焊)、表面处理颜色与光泽度要求、以及安装孔位与接地设计。对于单件,激光切割无需开模,灵活性强;折弯顺序需合理规划,避免干涉。设计时建议避免尖锐内角,统一折弯半径,减少焊缝外露以降低打磨成本。钣金机箱通常需配合3D模型检查装配关系,确保内部元件安装空间与散热风道。交期视复杂度约5-10天。
三、铝合金外壳加工:轻量化与高质感的结合
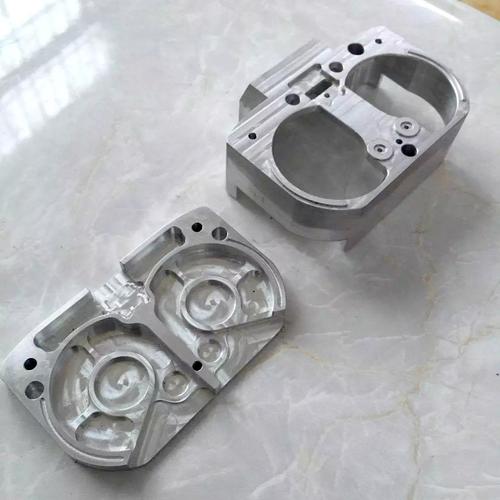
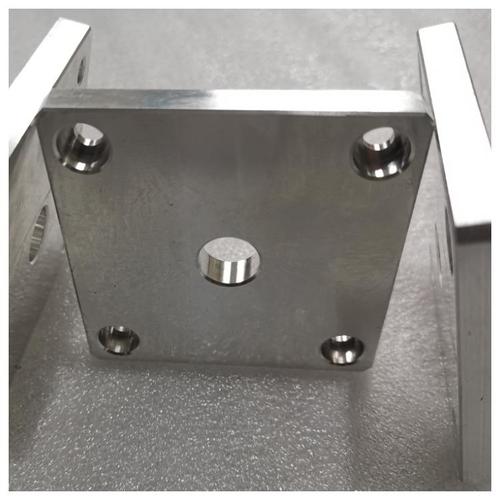
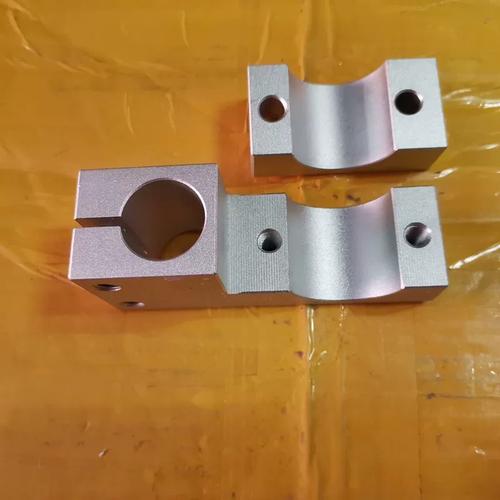
铝合金外壳凭借轻质、耐腐蚀、易加工、散热好等优点,成为消费电子、工业控制、医疗设备、汽车电子等产品的首选。加工方式主要有两种:一是CNC铣削(适用于腔体、散热齿、精细孔位等复杂结构,单件无需模具);二是型材+CNC精加工(用标准铝型材截断后铣削端面、开孔、攻丝,效率高、成本低)。单件来图定做时,需明确合金牌号(如6063、6061、7075)、表面处理(阳极氧化、喷砂、拉丝、电泳等颜色与膜厚)、以及尺寸公差与外观面要求。对于薄壁或深腔结构,需评估刀具可达性与变形风险。铝合金外壳常与钣金、塑料件配合,需注意公差累积与装配间隙。交期一般5-8天,阳极氧化等表面处理需额外2-3天。
四、单件来图定做流程与沟通要点
标准流程包括:需求沟通→图纸/模型确认→工艺评估与报价→下单付预付款→编程与加工→质量检验→表面处理(如需)→发货。为提升效率,建议客户:1)提供3D模型(STEP/IGES格式)与2D图纸(PDF/DWG),标注关键尺寸与技术要求;2)明确材料、数量、表面处理、公差标准(如未注公差按GB/T 1804-m级);3)说明零件功能与装配关系,便于加工方优化工艺;4)若涉及高强度或耐腐蚀要求,提前告知使用环境。对于单件,加工方通常按工时与材料费报价,前期沟通越充分,后续返工风险越低。
五、常见问题与注意事项
- 图纸不全或尺寸矛盾:下单前务必审核图纸,确保视图完整、尺寸链闭合。2. 公差过严:单件加工时,非配合尺寸建议放宽公差以降低成本,关键配合尺寸需明确基准。3. 表面处理先后顺序:如需阳极氧化,螺纹孔需预留余量或做保护,避免氧化后通规不过。4. 材料替代:若指定材料采购困难,可与加工方协商性能相近的替代方案,但需验证。5. 变形控制:薄壁、细长、悬臂类零件需在图纸中注明允许的变形量或校直要求。6. 交期与物流:单件生产排程灵活但易受插单影响,建议提前确认交期并购买运输保险。
CNC机械零件加工、数控车床、钣金机箱与铝合金外壳的单件来图定做,本质是“设计—工艺—制造”的协同。需求方提供清晰的技术文件,加工方发挥工艺经验,双方在材料、公差、表面处理等环节充分对齐,方能以合理成本获得高质量的单件产品。在柔性制造趋势下,这类服务正成为产品创新与设备维护的重要基础设施。