在现代工业体系中,机械机加工工厂是连接原材料与精密零件的关键环节。从一块粗糙的金属毛坯到符合严格公差要求的精密零件,需要经过一系列严谨、科学的制造流程。本文将深入解析机械机加工工厂中从原料到精密零件的完整制造流程,揭示其中的关键技术与管理要点。
一、原料准备与检验
制造流程的起点是原材料的准备。机械零件通常采用钢、铝、铜、铸铁等金属材料,形态包括圆棒料、板料、锻件或铸件。原料进厂后,首先需进行严格的检验,包括材质光谱分析、尺寸抽检、表面缺陷检查等,确保材料符合图纸要求的牌号与性能。根据零件尺寸与工艺需求,通过锯床或剪切设备进行下料,得到尺寸余量合适的毛坯。
二、工艺规划与编程
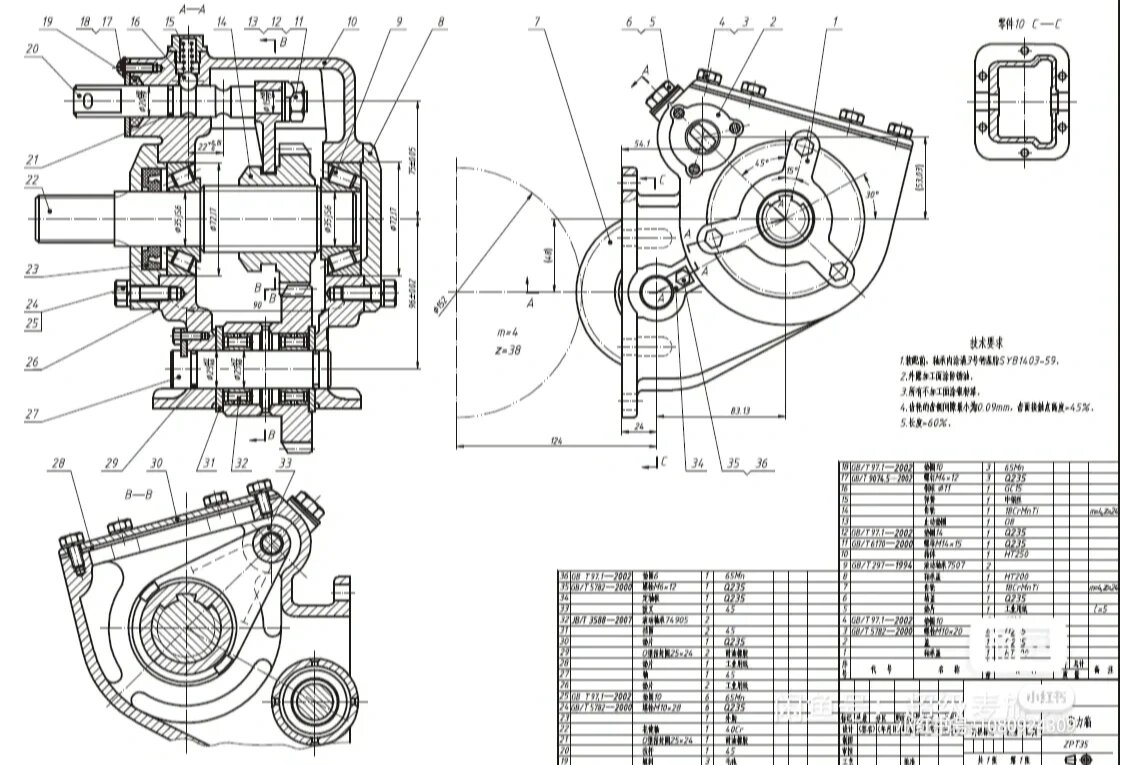
在下料完成后,工艺工程师需根据零件图纸制定详细的加工工艺路线。这一阶段包括确定加工顺序、选择设备与刀具、设计夹具、设定切削参数等。对于数控加工,还需进行CAM编程,生成CNC代码。合理的工艺规划直接影响加工效率、成本与零件精度。通常遵循“先粗后精、先面后孔、基准先行”的原则。
三、粗加工与半精加工
毛坯首先进入粗加工阶段,通过车削、铣削、钻削等方式去除大部分余量。粗加工以追求材料去除率为目标,效率优先,但需为后续精加工留出均匀的余量(通常0.5-2mm)。随后进行半精加工,进一步减小余量,提高表面质量,为精加工奠定基础。在这一阶段,车间通常会使用普通车床、铣床或数控机床,并配合冷却液控制温度。
四、热处理与表面处理
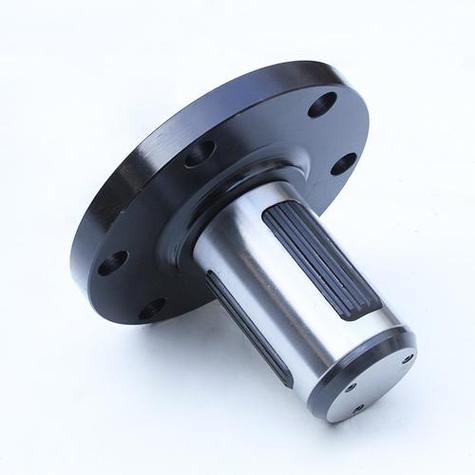
对于要求较高的零件,在粗加工后常安排热处理工序以消除内应力、改善切削性能或提高材料硬度。常见的热处理包括退火、正火、调质、淬火等。热处理后需进行必要的校正与清理。部分零件还需进行表面处理,如发黑、电镀、喷涂等,以增强耐磨性、耐腐蚀性或美观度。
五、精加工与超精加工
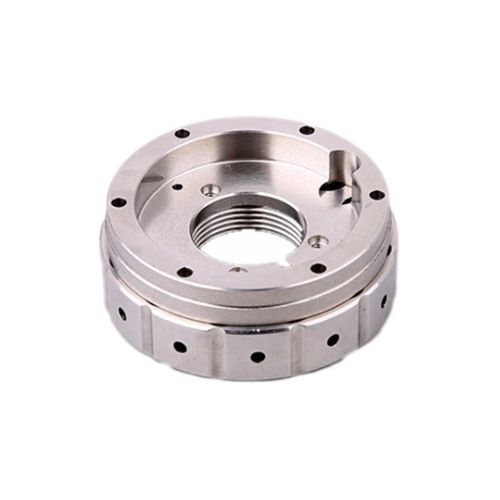
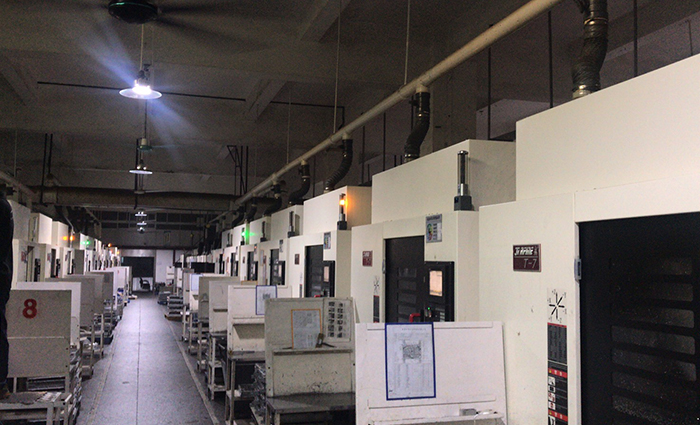
精加工是决定零件最终尺寸精度和表面质量的核心阶段。采用高精度数控机床、精密切削刀具和优化后的切削参数,使零件达到图纸要求的公差(如IT6-IT8)和表面粗糙度(Ra0.8-1.6μm)。对于更高要求的零件,还会采用磨削、珩磨、研磨等超精加工工艺,将精度提升至微米级甚至亚微米级。加工过程中需严格监控环境温度与振动。
六、质量检测与质量控制
在每个加工阶段之后,均需进行质量检测。常用检测设备包括游标卡尺、千分尺、高度规、三坐标测量机(CMM)、粗糙度仪等。对于关键尺寸与形位公差,需实施首件检验、巡检与终检。现代工厂还引入SPC统计过程控制,实时监控加工稳定性,及时发现异常并调整。合格零件方可进入下一阶段或入库。
七、清洗、装配与包装
精加工后的零件表面可能残留切削液、切屑和油污,需经过清洗工序(如超声波清洗、高压喷淋)确保洁净。若零件为组件的一部分,还需进行装配与调试,检验配合性能。合格零件经防锈处理后,按客户要求进行包装,避免运输过程中的磕碰与腐蚀。
八、
从原料到下料、粗加工、热处理、精加工到检测与包装,机械机加工工厂的每一步都体现着工艺技术与质量管理的深度融合。随着智能制造的发展,数字化车间、自动化生产线和在线检测技术正进一步提升流程的可靠性与效率,为航空航天、汽车、医疗器械等领域提供高精度、高质量的精密零件。理解这一完整流程,有助于优化生产组织、控制成本,并持续提升制造竞争力。