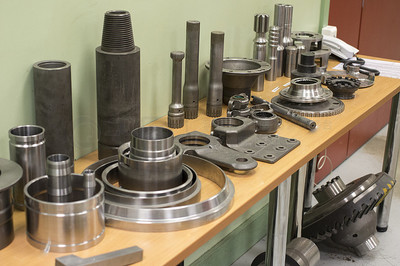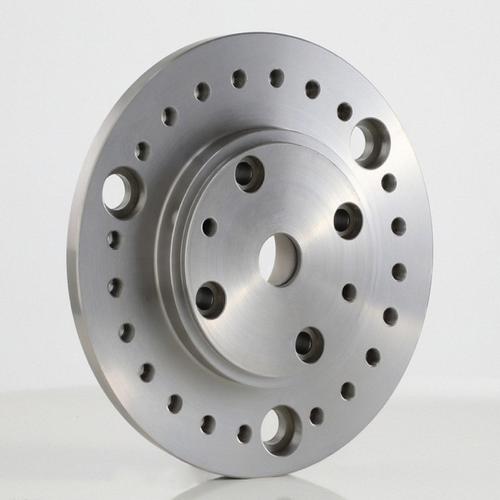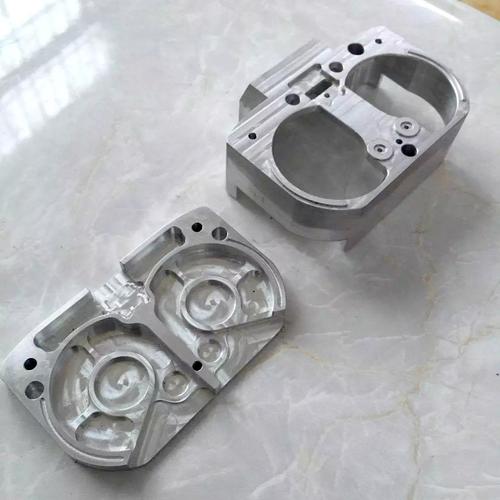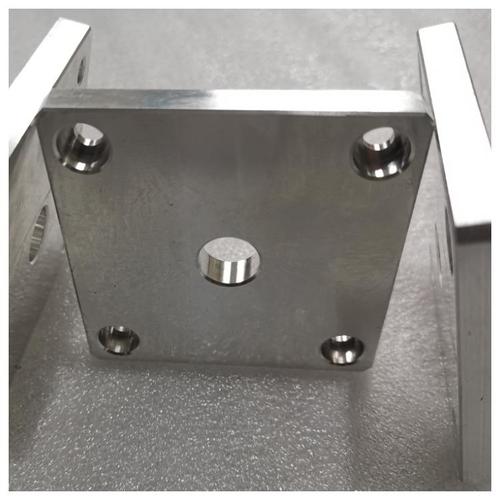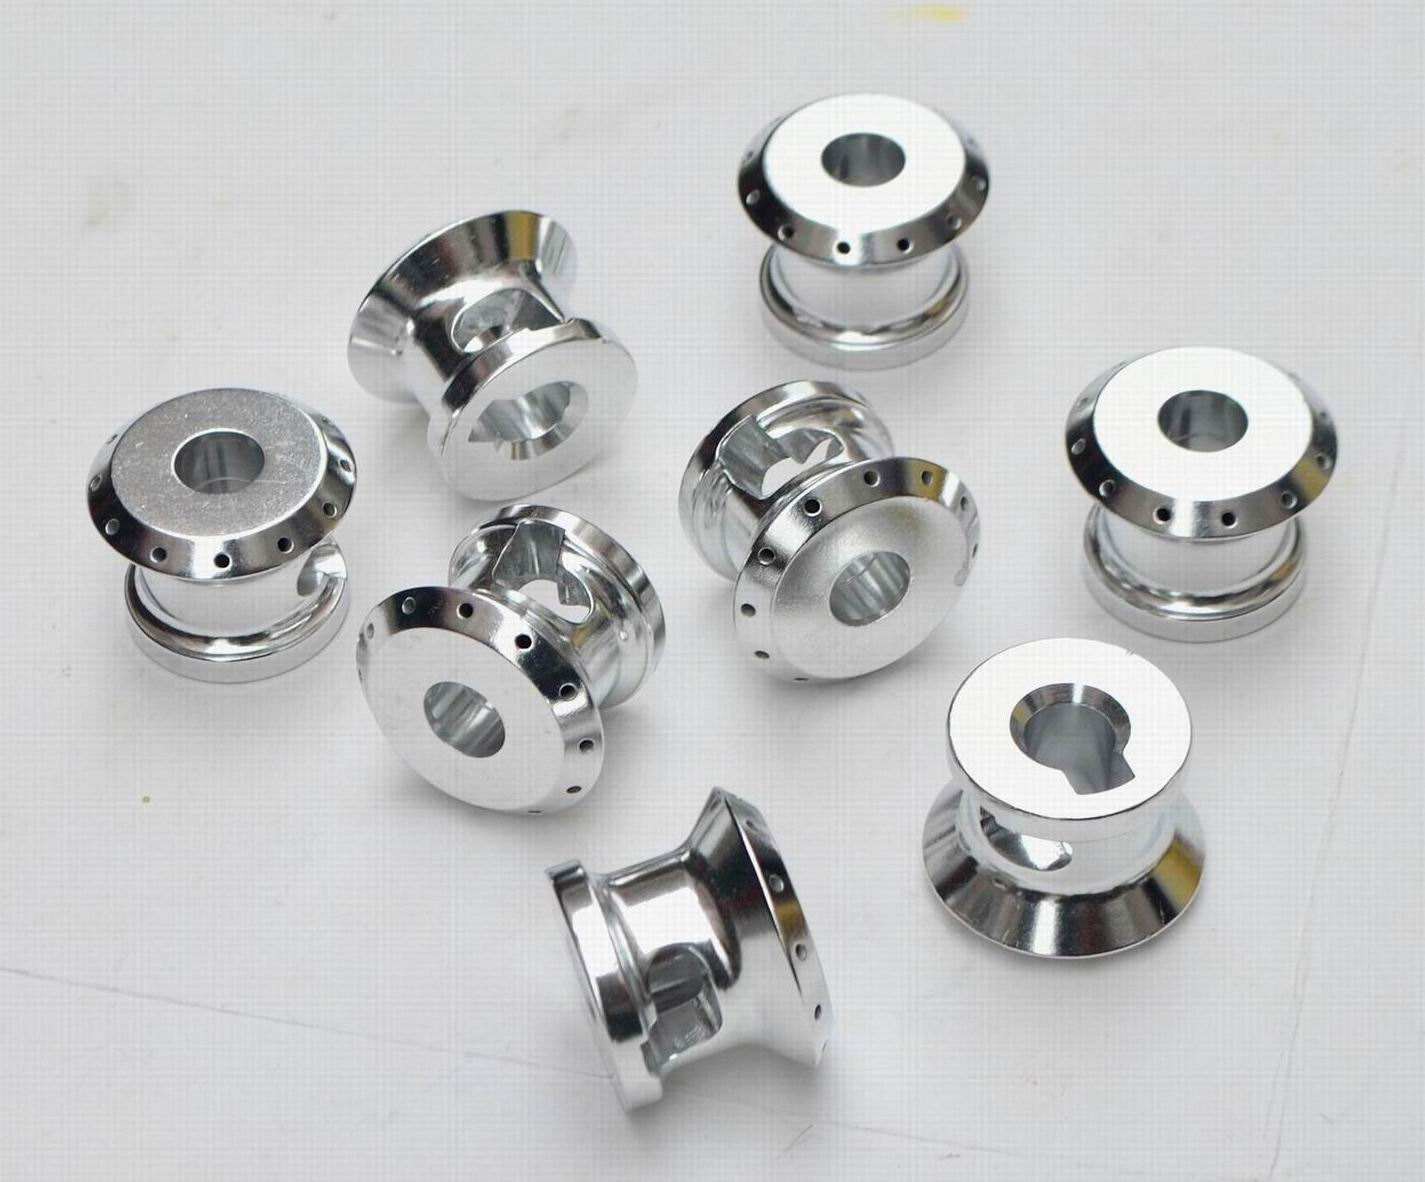
在五金精密机械制造领域,铝合金CNC机械零件的加工需求日益增长,对精度、效率和表面质量提出了更高要求。数控车床与自动车铣床的复合应用,正成为应对这一挑战的关键技术路径。本文将围绕设备选型、工艺要点与质量控制,探讨铝合金精密零件的高效加工策略。
一、设备选型:数控车床与自动车铣床的协同
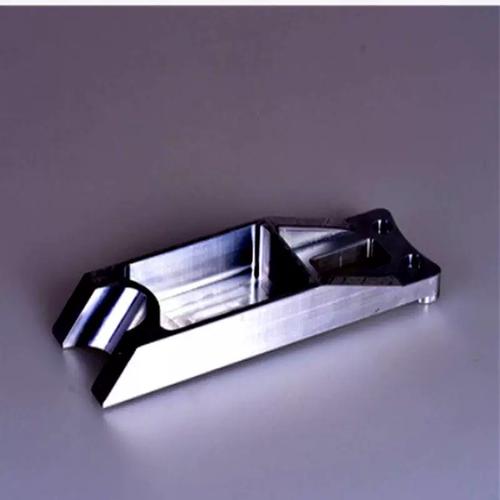
数控车床适合回转体零件的高精度车削,配备动力刀塔后可实现部分铣削功能;自动车铣床则擅长复杂异形零件的一次装夹多面加工。对于铝合金材质,建议优先选择高转速(≥6000rpm)、快移速度高的机型,以充分发挥铝合金易切削的优势。车铣复合中心可减少装夹次数,避免二次定位误差,尤其适合阀门、连接器、散热器等五金精密件。
二、工艺要点:铝合金CNC加工的关键控制
铝合金质软、导热快,加工中需重点控制积屑瘤和热变形。刀具方面,选用大前角、未涂层或DLC涂层的硬质合金刀具,保持锋利刃口;切削参数上,采用高转速、中进给、大流量切削液冷却,精加工时减小背吃刀量以保证尺寸精度。装夹环节宜使用软爪或专用夹具,避免夹伤已加工表面。对于薄壁零件,需合理设计夹持点并控制夹紧力。
三、自动车铣床的复合加工优势
自动车铣床通过主轴与副主轴协同、动力刀具多轴联动,可在一次装夹内完成车、铣、钻、攻丝等工序,显著缩短生产周期。对于铝合金小型精密零件(如传感器外壳、微型接头),自动车铣床可实现批量稳定生产,减少周转与人工干预,提升一致性。编程时应注意刀路顺序优化,避免空切行程。
四、质量控制与检测
铝合金精密件需关注尺寸公差、形位公差及表面粗糙度。建议在线配置接触式测头或激光对刀仪,实现在机检测与补偿。首件检验采用三坐标测量机,批量生产中以SPC统计过程控制监控关键尺寸漂移。表面质量方面,可通过调整切削参数和切削液浓度抑制毛刺与刀痕。
五、
数控车床与自动车铣床的合理搭配,配合针对铝合金特性的工艺优化,能够有效提升五金精密机械零件的加工效率与品质稳定性。制造企业应根据零件结构特征选择设备组合,持续优化刀具与参数,方能在精密铝合金CNC加工领域保持竞争力。